 Anglais
 中文简体
Machine de gaufrage et de stratification PVC : fonctionnement du collage, de la texture et de la planification des lignes
Promenez-vous dans une usine de films décoratifs et vous pouvez généralement savoir quelle ligne est en cours de fonctionnement simplement en écoutant. Une machine à gaufrer et à plastifier le PVC a son propre rythme : le faible bourdonnement des déroulements, la pression constante au niveau du pincement, le léger tic-tac du rouleau de gaufrage qui tourne au rythme de tout le reste. Nous fabriquons des équipements pour la décoration des surfaces depuis 1999 et les questions que nous posent les acheteurs n'ont pas beaucoup changé au fil des années. Ils veulent savoir ce qui arrive au film entre le premier déroulement et le rembobinage final, et si la texture qu'ils ont vue dans un échantillon peut survivre à la production quotidienne. Cet article passe en revue les deux.
Ce que fait réellement une machine à plastifier et à gaufrer PVC
Le nom compresse trois tâches en une seule phrase, et c'est un résumé juste. Une machine de gaufrage et de laminage PVC est une ligne continue qui rassemble deux ou trois couches de film PVC, les lie sous chaleur et pression, presse une texture tridimensionnelle sur la surface, puis refroidit et rembobine la feuille finie. Tout se passe en un seul passage, c'est pourquoi la machine est considérée comme une ligne plutôt que comme une presse.
Cela permet de séparer cet équipement de l’impression. L'impression met de la couleur et des motifs sur un film ; le laminage et le gaufrage créent le corps physique et la sensation de surface de ce film. Une sensation mate au toucher, un grain de bois profondément synchronisé, une couche supérieure douce au toucher, une couche d'usure du sol qui résiste aux éraflures : tout cela provient de l'étape du composite et du gaufrage, et non de l'encre. La plupart des usines exécutent les deux processus en séquence, et le film qui quitte la gaufreuse est celui que le client touche réellement.
Gare par station le long de la ligne
Les modèles diffèrent en largeur, en nombre de couches et si le revêtement est inclus, mais la séquence de travail reste reconnaissable. Le tableau ci-dessous décrit une disposition typique de nos lignes multicouches de la série FH.
| Station | Que se passe-t-il | Ce que regardent les opérateurs |
|---|---|---|
| Détendez-vous | Deux ou trois rouleaux de film sont introduits avec une tension contrôlée | Alignement de la bande, changement de diamètre de rouleau, dérive de tension |
| Préchauffer | Les couches sont portées à une température où elles se ramollissent uniformément | Uniformité de la température sur toute la largeur |
| Pincement composite | Les couches sont assemblées sous pression sans adhésif | Pression de pincement, parallélisme des rouleaux, propreté des surfaces |
| Gaufrage | Un rouleau à motifs transfère la texture dans le film encore chaud | Température du rouleau, répétition du motif, profondeur de gaufrage |
| Refroidissement | La texture est définie avant que le film puisse se détendre | Refroidissement rate, flatness, residual shrink |
| Revêtement ou rembobinage | Une couche protectrice facultative est appliquée, puis la bande est enroulée | Poids du revêtement, tension d'enroulement, qualité des bords |
Les stations sont simples à lister et plus difficiles à équilibrer. Une texture qui semble parfaite sur le rouleau d'échantillon peut s'aplatir si le refroidissement commence trop tard, et un composite qui tient bien à basse vitesse peut présenter un voile au sommet de la plage de vitesse. C'est pourquoi nous avons tendance à consacrer plus de temps aux conversations de mise en service qu'aux fiches techniques.
Pourquoi le composite sans colle change la conversation
Les anciennes approches de laminage reposaient sur une couche adhésive entre les films. Cela a fonctionné, mais cela a introduit une variable qui n'a jamais vraiment été réglée : le poids de l'adhésif, le comportement au durcissement et le problème occasionnel de compatibilité avec une nouvelle formulation de film. Le composite sans colle supprime entièrement cette couche. Les films se lient grâce à une chaleur et une pression contrôlées au niveau du pincement, ce qui signifie que la liaison dépend des paramètres de la machine plutôt que d'un consommable tiers.
En pratique, cela simplifie trois choses. Le coût du matériel diminue car il n’y a rien à acheter et aucun gaspillage de colle à gérer. Les changements sont plus courts puisqu’il n’y a aucune durée de vie en pot à perdre. Et le film fini conserve une sensation de main plus propre, car il n'y a pas de ligne de colle qui ramollit la surface avant que le rouleau de gaufrage ne la touche.
 Machine de gaufrage composite sans colle en PVC MGFH-1650D-2 Une machine de gaufrage composite PVC à deux ou trois couches sans adhésif pour papier décoratif en bois d'ingénierie, adaptée aux lignes sans colle où une température et une pression constantes comptent. Voir le produit →
Le compromis est la discipline. Sans colle, la température et la pression doivent être véritablement constantes d'un bord à l'autre et le rouleau de gaufrage doit être adapté aux films conçus pour un collage sans colle. C’est un équipement impitoyable en ce sens, mais c’est aussi un équipement qui récompense une configuration minutieuse avec des courses longues et stables.
Texture assortie à l'impression et à l'utilisation finale
La texture est le point où le département de conception et l’atelier de production sont le plus souvent en désaccord. Une imprimante de film développe un motif de grain de bois ou de pierre à l'encre ; le gaufreur doit alors presser un relief qui s'aligne sur ce motif plutôt que de le combattre. Lorsque l’alignement est correct, vous obtenez l’aspect profond et synchronisé qui vend des panneaux de revêtement de sol et de meubles. Lorsqu'il dérive, le motif se lit comme deux surfaces indépendantes empilées l'une sur l'autre.
L’utilisation finale décide de la majeure partie du reste. Le film de revêtement de sol a besoin d’une texture plus dure et d’une couche supérieure protectrice, car une surface d’usure est censée survivre des années de contact. Le film pour meubles et armoires peut être plus doux et correspond souvent à un fini mat ou à un léger trait de pinceau. Les panneaux muraux et les films de plafond mettent l'accent sur une brillance uniforme et un enroulement constant. Il est utile de confirmer l'application cible avant de choisir un rouleau à motif, car un rouleau adapté à une famille de produits convient rarement à toutes.
 Machine de revêtement de gaufrage sans colle en PVC MGFH-1650D-3 Une machine de gaufrage et de revêtement en PVC à deux ou trois couches sans adhésif avec fonction de couche de protection après gaufrage, adaptée aux revêtements de sol et autres films nécessitant une couche supérieure transparente. Voir le produit →
Pour les lignes comportant une couche protectrice, la station de revêtement est installée après le gaufrage. L'application d'une couche supérieure transparente sur une texture formée est différente du revêtement d'une bande plate : le revêtement doit suivre le relief sans s'accumuler dans les vallées ni s'amincir sur les sommets. Si cet équilibre est rompu, le film paraîtra inégal sous une lumière rasante, même si la texture elle-même est correcte.
Où se situe le gaufreur dans une ligne de film plus large
Très peu d’usines achètent elles-mêmes une gaufreuse à plastifier. Dans la plupart des projets sur lesquels nous travaillons, il s'ensuit un Machine d'impression de film décoratif en PVC , où le motif est déposé, et précède l'inspection et le rembobinage, où le film fini est vérifié et épissé. L'imprimante en amont définit le registre et la couleur ; le gaufreur fixe le toucher ; le rembobineur décide si tout cela parvient au client en bon état.
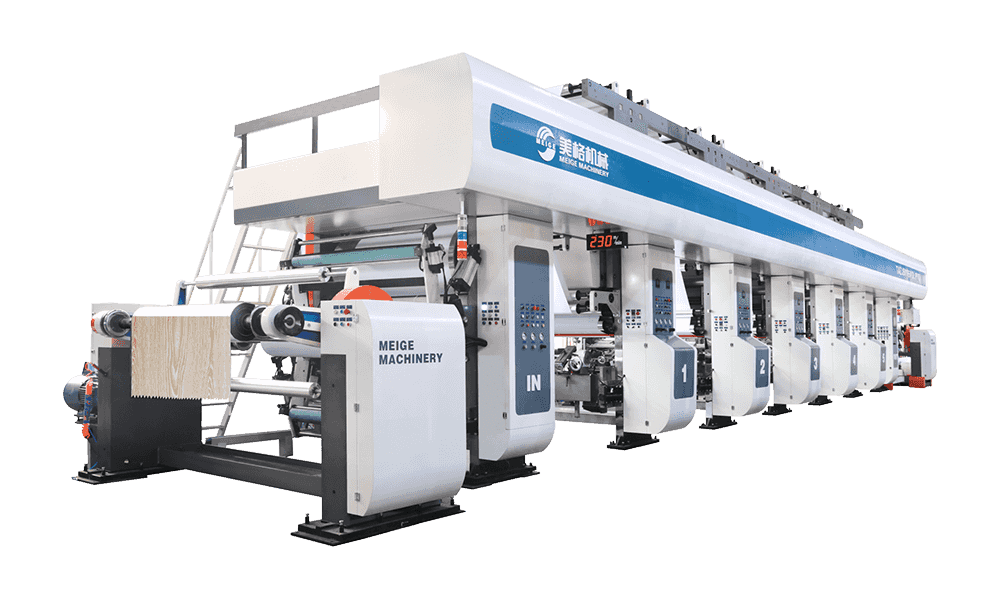 Machine d'impression hélio PVC S.TAZJ501650 PL800 Une imprimante hélio PVC à grande vitesse de quatre pieds pour films décoratifs, positionnée en amont du laminage et du gaufrage pour définir le repérage et la couleur avant la finition. Voir le produit →
L’équipement auxiliaire compte plus que ce que les acheteurs attendent. Le lavage des plaques et le stockage des rouleaux maintiennent les cylindres en état d'utilisation entre les travaux. Un échantillon de presse permet au laboratoire de tester les laminés avant un tirage complet. Le rembobinage d’inspection détecte les défauts qui n’apparaissent que sous la lumière transmise. Aucun de ces achats n'est glamour, mais une ligne qui les ignore a tendance à perdre plus de temps en nettoyage et en rejets qu'elle n'en gagne en débit.
Que confirmer avant de vous engager sur une ligne
Chaque usine prend sa décision avec une gamme de produits différente, il n'y a donc pas de réponse universelle. Il existe cependant une poignée de questions qui rendent la conversation beaucoup plus productive.
- Quelles combinaisons de films seront diffusées le plus souvent, et quelle est la plus large et la plus étroite d'entre elles ?
- Combien de couches sont réellement nécessaires et une couche de protection fait-elle partie du plan maintenant ou plus tard ?
- Quelles familles de textures domineront et doivent-elles se synchroniser avec un motif imprimé ?
- Quel rendement par équipe est réaliste, compte tenu du temps de changement, et pas seulement de la vitesse de pointe de la ligne ?
- Qui gérera et entretiendra la ligne, et quelle part de la configuration peut être rendue reproductible grâce à des recettes ?
- Quelle surface au sol, quelle puissance et quel air comprimé sont réellement disponibles au point d'installation ?
Les réponses à ces six questions ont tendance à réduire rapidement la gamme de modèles. Ils soulèvent également des questions auxquelles aucune brochure ne peut répondre, telles que la fréquence à laquelle une usine s'attend à changer de modèle et si les opérateurs préfèrent travailler à partir de recettes stockées ou à partir d'ajustements manuels.
Nous avons vu cet équipement évoluer de machines essentiellement mécaniques vers des lignes où la commande électronique assure une grande partie du stabilisage. Ce qui n'a pas changé, c'est la logique sous-jacente : le collage, la texture et la planification des lignes sont trois décisions distinctes, et une bonne ligne facilite simplement leur maintien en équilibre. Si vous envisagez une nouvelle ligne de gaufrage, la première étape la plus utile n’est pas une comparaison des spécifications mais une description claire du film que vous souhaitez vendre dans deux ans. Cette description indique généralement aux deux parties ce que doit être la machine.
catégories de produits
Actualités recommandées
2026-11-04Machine de gaufrage et de stratification PVC : fonctionnement du collage, de la texture et de la planification des lignes
2026-10-26Machine de gaufrage de stratifié PVC : fonctionnement du collage, de la texture et de la planification des lignes
2026-10-19Machine d'impression hélio PVC : un guide d'achat pratique pour les imprimeurs de films
produits recommandés
La variété des modèles, pour répondre aux besoins de développement des différentes régions du monde.
Envoyez-nous un message dès maintenant !
Liens rapides
Des produits
- Imprimante hélio sur papier décoratif série KL
- Imprimante hélio sur papier décoratif série DL
- Imprimante hélio sur papier décoratif série HL
- Imprimante hélio sur papier décoratif série MG
- Machine de revêtement par gravure de papier décoratif série LLW
- Imprimante hélio sur papier décoratif série BL, CS, JS, CL, JL, EL
- ......
Contactez-nous
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail:[email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Machines Cie., Ltd de Zhejiang Meige. All rights reserved.
 Confidentialité