 Anglais
 中文简体
Guide des machines d'impression hélio : comment fonctionnent les presses hélio et comment en choisir une
L'héliogravure a la réputation d'être lourde, rapide et quelque peu impitoyable, et quiconque a déjà côtoyé une presse bien réglée sait que cette réputation se mérite. Un cylindre gravé tourne, l'encre remplit des milliers de cellules minuscules, une racle essuie la surface et la toile quitte le séchoir avec une texture de grain de bois ou de pierre suffisamment convaincante pour que les visiteurs tendent la main pour la toucher. C'est la réalité quotidienne dans les usines de papier et de films décoratifs, et c'est le monde dans lequel notre équipe de Zhejiang Meige Machinery travaille depuis 1999.
Ce qui suit est une présentation pratique du fonctionnement d'une machine d'impression hélio, des pièces qui déterminent réellement la qualité d'impression et de la manière d'adapter la configuration d'une presse au matériau que vous souhaitez utiliser. Pas de vente difficile, juste le point de vue du secteur de la construction de machines.
Comment fonctionne une machine d'impression héliogravure
L'héliogravure et l'héliogravure décrivent le même principe : l'image est gravée sur la surface d'un cylindre au lieu d'être portée sur une plaque. Le cylindre est cuivré, gravé d'un motif d'alvéoles, puis chromé. L'encre inonde les cellules, une racle en acier gratte la surface sans image et un rouleau d'impression presse la bande contre le cylindre afin que l'encre soit aspirée hors des cellules et sur le substrat.
Une fois qu'une couleur est tombée, la bande passe dans un séchoir, puis dans l'unité d'impression suivante. Sur une presse décorative, vous pouvez avoir quatre, cinq, six ou sept unités en ligne, chacune ajoutant une couche de texture finale. La séquence sur une machine moderne se déroule généralement comme ceci :
- Détendez-vous et conditionnez le Web. Le rouleau est épissé, la tension est établie et la bande est guidée sans plis dans la première unité.
- Tension d'alimentation et registre. La bande est étirée jusqu'à une valeur stable et reproductible, car le grammage et l'allongement doivent rester constants, sinon le registre dérivera.
- Encrage et doctorage. Chaque unité fournit sa propre encre et chaque lame élimine le surplus avant le pincement d'impression.
- Impression et transfert. Le rouleau d'impression recouvert de caoutchouc presse la bande dans les cellules. L'uniformité de la pression sur toute la largeur compte plus que la force brute.
- Séchage inter-couleurs. Chaque station sèche avant que la couleur suivante n'apparaisse, sinon l'encre humide est enlevée et la surface devient trouble.
- Séchage final, refroidissement et rembobinage. La bande est entièrement séchée, refroidie pour arrêter le blocage, puis enroulée sous tension contrôlée.
Sur une machine à entraînement électronique par arbre (ELS), chaque unité d'impression possède son propre servomoteur. La correction du registre s'effectue en phasant les cylindres individuels plutôt qu'en déplaçant les rouleaux de compensation, ce qui raccourcit la préparation et maintient la stabilité des longs tirages à mesure que la bande s'étire.
Les éléments qui déterminent la qualité d'impression
Les machines varient énormément en taille et en automatisation, mais les composants qui influencent le résultat imprimé restent les mêmes. Lorsqu’un travail tourne mal, la cause se trouve presque toujours dans cette courte liste.
| Composant | Ce que ça fait | Que regarder |
|---|---|---|
| Cylindre de gravure | Contient l'image dans des cellules gravées | Profondeur des alvéoles, usure du chrome et conditions de stockage |
| Lame de docteur | Racle le surplus d'encre de la surface du cylindre | Angle de la lame, pression et état des bords |
| Rouleau d'impression | Presse la toile dans les cellules encrées | Consistance de la dureté et pression uniforme sur toute la largeur |
| Unités de séchage | Évaporer le solvant ou l'eau entre les stations | Équilibre du débit d'air autant que de la température |
| Contrôle du registre | Maintient chaque couleur alignée sur la première | Fiabilité du capteur sur les marques de grain de bois à faible contraste |
| Rembobinage et tension | Fournit un rouleau stable pour le prochain processus | Courbe d'enroulement, en particulier sur du papier support fin |
Notez qu’un seul élément de cette liste concerne l’œuvre d’art. Le reste est une question de discipline mécanique, c'est pourquoi deux usines utilisant des cylindres identiques peuvent produire des rouleaux finis très différents.
Faire correspondre la presse au matériau
Une machine d'impression hélio conçue pour du papier support décoratif de 60 g/m² est un animal différent d'une machine conçue pour un film PVC de 80 microns. Les différences apparaissent dans la capacité de séchage, les zones de tension, la manipulation des cylindres et la largeur de la bande. Il est donc préférable de partir du substrat plutôt que d'une page de catalogue.
Papier décoratif et grain de bois
Il s'agit de la plus grande famille de travaux d'héliogravure dans la chaîne d'approvisionnement de meubles et de revêtements de sol : papier mélaminé, revêtement stratifié, couches supérieures de revêtements de sol d'ingénierie et surfaces de panneaux d'armoires. Le grain du bois est impitoyable car l’œil humain est extrêmement doué pour repérer une répétition cassée ou un changement de couleur sur la longueur d’un rouleau. Quatre à sept unités couleur sont typiques, et de nombreuses usines choisissent des configurations de cylindres de grand diamètre afin d'avoir plus de volume d'encre disponible et moins de changements de cylindres au cours d'une longue campagne de production. Une précision de repérage d'une fraction de millimètre est ce qui différencie une planche convaincante d'une planche imprimée, c'est pourquoi notre impression de papier décoratif à grain de bois les configurations sont généralement spécifiées avec l’enregistrement automatique plutôt qu’après coup.
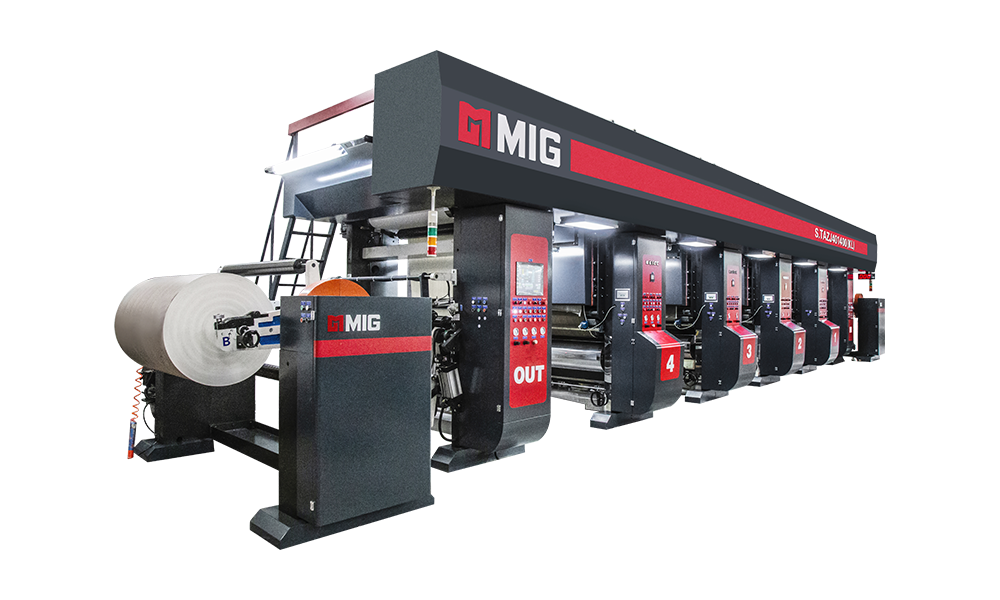
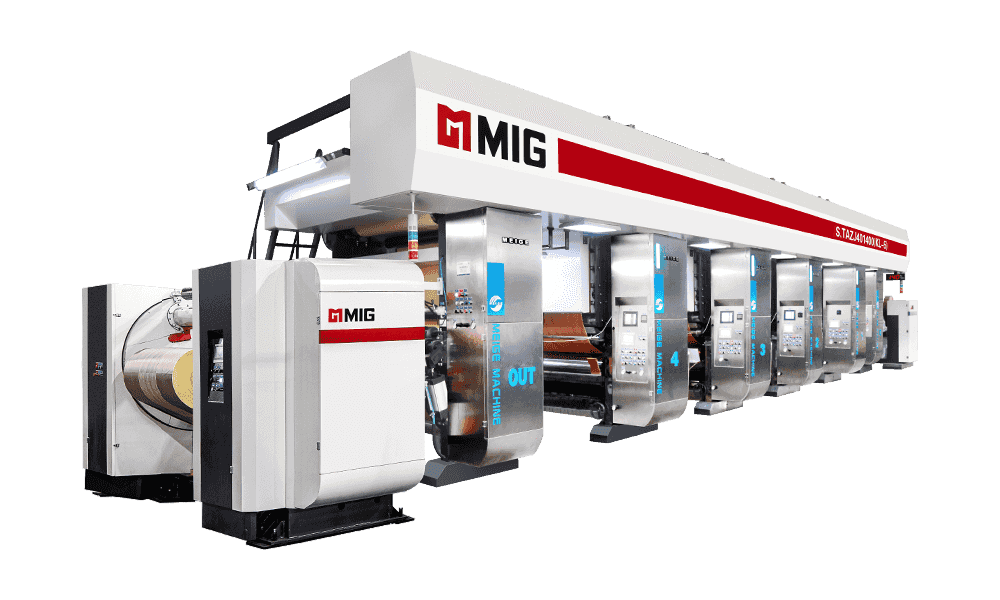
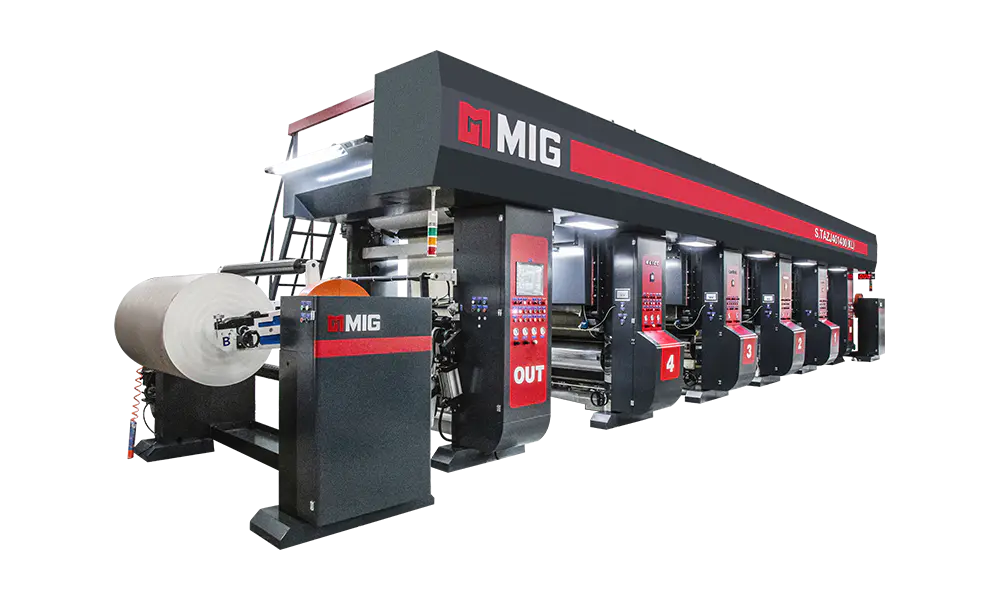 Machine d'impression par héliogravure sur papier décoratif S.TAZJ401400(KL) Presse hélio ELS à vitesse moyenne-élevée pour papier décoratif en bois d'ingénierie, avec surimpression automatique et observation de la qualité des images fixes ; adapté aux courses de grains de bois à enregistrement critique. Voir le produit →
Les substrats en film et en feuille se comportent encore une fois différemment. Le PVC, le PP et le PET n'absorbent presque pas d'encre, c'est pourquoi l'adhésion, le séchage et le refroidissement de la bande doivent être gérés délibérément pour éviter le blocage lors du rembobinage.
Film décoratif PVC, PP et PET
Les lignes de films décoratifs combinent généralement l'héliogravure avec une étape de laminage et de gaufrage en aval, où une couche imprimée est liée à un film de base puis texturée avec un rouleau. La presse doit donc fournir une application d'encre constante sur toute la largeur, car toute variation sera amplifiée par le rouleau de gaufrage. Le contrôle de la tension est tout aussi important : le film s'étire plus facilement que le papier, et une bande errante apparaîtra comme une erreur de repérage qu'aucun réglage de la lame ne pourra corriger.
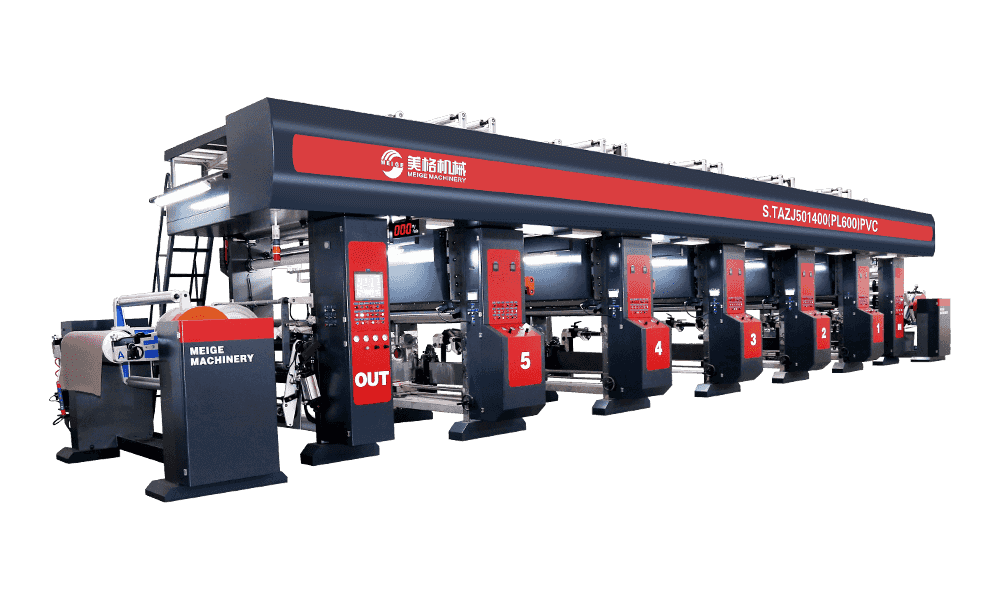 Machine d'impression par héliogravure sur film PVC S.TAZJ501400 (PL600) Presse hélio ELS à grande vitesse pour films composites PVC et films de sol, utilisant une synchronisation asservie complète et une surimpression par ordinateur pour une production cohérente de films décoratifs en grande largeur. Voir le produit →
Papier transfert et film transfert
L’impression par transfert textile répond à une logique économique différente. Le papier ou le film imprimé est un support, c'est donc le comportement de libération de l'encre, et pas seulement le résultat visuel, qui devient un critère de qualité. Les machines de ce segment fonctionnent souvent dans des configurations multi-unités et doivent gérer à la fois des systèmes d'encre à base d'huile et d'eau, car les réglementations et les exigences des clients varient selon le marché. Les encres à base d'eau, en particulier, exigent une grande capacité de séchage, car la charge en eau est bien plus élevée que celle des encres à solvant.
Décisions de configuration qui façonnent le résultat
Lorsqu'un client demande un devis, la conversation utile ne porte pas sur le prix d'une machine mais sur six ou sept décisions qui détermineront ce que la machine peut faire au cours des quinze prochaines années :
- Nombre de stations de couleur. Four est un cheval de bataille pour le grain de bois simple ; six ou sept donnent de la place pour la couche de base, le grain, les pores, les reflets et une couche protectrice.
- Largeur de la toile. Les formats de quatre pieds, six pieds et sept pieds conviennent à différentes largeurs de lignes en aval. Plus large n’est pas automatiquement meilleur si votre équipement de conversion ne peut pas suivre le rythme.
- Diamètre du cylindre. Les configurations de grand diamètre contiennent plus d’encre et réduisent la fréquence de changement, au détriment de l’espace au sol.
- Type de lecteur. Entraîné par arbre ou entraînement par arbre électronique . ELS raccourcit la préparation et simplifie le repérage sur les longues répétitions.
- Architecture de séchage. La chimie de l’encre en décide. Les travaux à base d’eau nécessitent beaucoup plus d’espace de séchage que les travaux au solvant.
- Niveau d'automatisation. L'enregistrement automatique, le contrôle de la viscosité et la gestion automatisée des rouleaux réduisent tous le volume de main-d'œuvre par équipe.
- Intégration. Que l'impression, le revêtement ou le gaufrage se fassent en ligne ou en passes séparées.
Il n’y a pas de meilleure réponse universelle ici. Une usine qui effectue des campagnes courtes et variées valorise un changement rapide ; une usine exécutant une texture pendant des semaines valorise la stabilité et un faible entretien. Les deux sont légitimes et la machine doit être spécifiée en conséquence.
Équipement autour de la presse
Quiconque a dirigé un département d'héliogravure sait que la presse ne représente qu'une partie du coût de possession. Les cylindres sont lourds, coûteux et facilement endommagés ; l'encre doit être mélangée jusqu'à obtenir une viscosité reproductible ; et chaque rouleau produit doit finalement être inspecté et rembobiné avant d'atteindre un client.
C'est pourquoi nous construisons une gamme plus large que les presses seules : des machines automatiques de lavage de cylindres qui gèrent les chariots d'impression entrants et sortants, des stockages verticaux de cylindres avec manipulation AGV en option, des mélangeurs d'encre, des presses à échantillons pour les travaux de laboratoire et des rembobineuses d'inspection. Le lavage affecte la durée de vie des plaques. Le stockage détermine si un cylindre imprime proprement après six mois sur le rack. Le rembobinage d'inspection détecte les épissures, les dommages sur les bords et les défauts d'impression avant qu'ils ne deviennent une plainte du client.
 Machine de rembobinage et d'inspection MF-1400-1650 Enrouleur d'inspection post-impression avec correction automatique, rouleau de pression pneumatique et coupe des bords en option, aidant à détecter les épissures, les dommages aux bords et les défauts d'impression avant la livraison au client. Voir le produit →
Pour une nouvelle ligne, nous proposons généralement de planifier ces éléments en même temps que la presse. Rénover un magasin de bouteilles dans un hall existant est un projet bien plus délicat que de concevoir correctement le flux dès le départ.
Garder la machine en bonne santé au fil du temps
Les presses hélio sont des machines qui durent longtemps, et la plupart des problèmes qui nous sont posés sur le terrain sont des problèmes de maintenance plutôt que des défauts de conception. Quelques habitudes peuvent être très utiles :
- Remplacez les racles selon un calendrier plutôt que d'attendre l'apparition de stries.
- Nettoyez rapidement les bouteilles et stockez-les dans un environnement contrôlé, jamais sur du béton nu.
- Suivez la viscosité et la température de l’encre, car les deux modifient le comportement de transfert d’heure en heure.
- Conservez des enregistrements de pression du rouleau d'impression pour chaque travail afin qu'un bon résultat puisse être répété.
- Inspectez les filtres du sèche-linge et le flux d’air, car un conduit qui s’obstrue lentement apparaît d’abord comme un problème de séchage.
- Formez les opérateurs aux diagnostics des registres, et pas seulement au démarrage et à l'arrêt.
Choisir une machine d'impression hélio est en réalité un exercice d'adéquation des capacités mécaniques à un substrat, une texture et un rythme de production. Obtenez le bon diamètre du cylindre, la capacité de séchage, les zones de tension et l'approche de repérage, entourez la presse d'un cylindre et d'une manipulation judicieuse de l'encre, et la machine produira silencieusement des rouleaux cohérents pendant des années. Si vous souhaitez discuter d'un matériau et d'une texture spécifiques, nos ingénieurs seront toujours heureux d'examiner des échantillons et des jeux de cylindres avec vous avant que quiconque ne parle des spécifications.
catégories de produits
Actualités recommandées

2026-11-18Guide des machines d'impression hélio : comment fonctionnent les presses hélio et comment en choisir une

2026-11-12Guide de la machine à plastifier le PVC : plastification de film rouleau à rouleau, étape par étape
2026-11-04Machine de gaufrage et de stratification PVC : fonctionnement du collage, de la texture et de la planification des lignes
produits recommandés
La variété des modèles, pour répondre aux besoins de développement des différentes régions du monde.
Envoyez-nous un message dès maintenant !
Liens rapides
Des produits
- Imprimante hélio sur papier décoratif série KL
- Imprimante hélio sur papier décoratif série DL
- Imprimante hélio sur papier décoratif série HL
- Imprimante hélio sur papier décoratif série MG
- Machine de revêtement par gravure de papier décoratif série LLW
- Imprimante hélio sur papier décoratif série BL, CS, JS, CL, JL, EL
- ......
Contactez-nous
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail:[email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Machines Cie., Ltd de Zhejiang Meige. All rights reserved.
 Confidentialité