 Anglais
 中文简体
Machine d'impression hélio sur film PVC : configuration d'une ligne pour une sortie stable
Le film PVC échoue rarement poliment. Un rouleau qui semble parfait au déroulement peut présenter un voile au niveau de la troisième unité d'impression, une lente dérive du registre au cinquième et une boucle qui refuse de rester à plat une fois qu'il atteint le laminage. Après près de trente ans passés à construire des presses hélio à Hangzhou, nous avons appris que la machine est rarement la seule variable dans la pièce, mais c'est la seule variable que vous pouvez concevoir correctement avant que le premier cylindre ne soit gravé.
Ce guide explique ce qu'une machine d'impression hélio sur film PVC doit faire différemment d'une presse à papier, quels points de configuration méritent véritablement votre attention et comment planifier une ligne qui se comporte toujours bien lorsque votre carnet de commandes passe du film étroit au film large, ou de six couleurs à huit.
Comment fonctionne réellement une machine d’impression hélio sur film PVC
Le principe de base est inchangé par rapport à tout processus de gravure : un cylindre gravé récupère l'encre d'un bac, une racle essuie la surface afin que seules les cellules restent remplies, et un rouleau d'impression presse la bande contre le cylindre pour transférer cette encre. Ce qui rend le travail cinématographique différent, c’est tout ce qui entoure ce bref moment de contact.
- Le déroulement alimente le rouleau sous une tension contrôlée, généralement via un dispositif de danseur ou de cellule de charge qui empêche la bande de s'étirer.
- Une unité d'alimentation établit un chemin de bande stable et, sur de nombreuses lignes de film, un dispositif de traitement corona augmente l'énergie de surface afin que l'encre puisse s'ancrer correctement.
- Chaque unité d'impression applique une couleur, avec un séchage entre les stations afin que le cylindre suivant n'appuie jamais sur l'encre humide.
- Le contrôle d'enregistrement surveille les marques le long du bord de la bande et corrige chaque unité individuellement, c'est là que l'entraînement électronique par arbre gagne sa place.
- La sortie et le rembobinage retirent le film imprimé sans introduire de plis, de bords mous ou de télescopage.
Qu'est-ce qui change lorsque le substrat est un film et non du papier
Le papier est relativement tolérant. Il absorbe le solvant, maintient la tension et tolère un tunnel de séchage légèrement chaud. Le film PVC est plus fin, plus élastique et beaucoup plus sensible à la chaleur, de sorte qu'une presse qui fonctionne parfaitement sur du papier décoratif ne fonctionnera pas automatiquement correctement sur un film.
- Les fenêtres de tension sont plus étroites. Le film s'étire sous la charge et reste étiré, donc le registre qui était parfait au début d'un rouleau dérive vers la fin.
- La gestion de la chaleur est plus importante. Une température de séchage excessive peut ramollir ou déformer la bande, et elle peut également chasser les solvants de l'encre de manière trop agressive, provoquant des défauts de surface.
- L’attaque des solvants est une réelle préoccupation. Certaines encres et solvants interagissent avec certaines formulations de films, la compatibilité des encres doit donc être confirmée avant le tirage et non après.
- L'électricité statique s'accumule rapidement sur le film et attire la poussière, qui apparaît sous forme de trous d'épingle dans les zones solides.
- La planéité du Web est fragile. Les petites rides pénétrant dans une zone d'impression deviennent des marques permanentes, de sorte que l'alignement des rouleaux et la conception du chemin de la bande ne sont pas des détails facultatifs.
- La manipulation des rouleaux est importante aux deux extrémités. Les rouleaux de film sont lourds et facilement endommagés, c'est pourquoi il convient de préciser un déroulement contrôlé et une tension de rembobinage douce.
Points de configuration qui déterminent la qualité d'impression
Lorsque les clients nous demandent comment comparer les offres, nous leur suggérons généralement d’ignorer d’abord le chiffre de vitesse global et d’examiner plutôt la structure de la machine. La vitesse est un résultat, pas une spécification.
| Point de configuration | Que vérifier | Pourquoi c'est important pour le film PVC |
|---|---|---|
| Largeur de la bande | Largeur de film maximale et minimale | Un film large amplifie tout déséquilibre de tension sur la toile |
| Unités de couleur | Nombre de stations d'impression | Plus d'unités signifie plus de séchage et plus de chaînes de registres à contrôler |
| Diamètre du cylindre | Plage de répétition d'impression | Les grands diamètres conviennent aux longues répétitions et aident à stabiliser le chemin de la bande |
| Système d'entraînement | Arbre électronique ou arbre mécanique | La servocommande indépendante rend la correction du registre plus rapide et plus propre |
| Capacité de séchage | Volume d'air, plage de température, zonage | Le film a besoin d’un séchage efficace sans être agressif |
| Détendez-vous et rembobinez | Diamètre du rouleau, type de contrôle de tension | De petites erreurs de tension deviennent des défauts d'impression visibles |
Pour une première ligne de film, une presse de quatre pieds, à vitesse moyenne à élevée, avec entraînement électronique par arbre, est souvent le point de départ le plus judicieux. C'est globalement la position de la série PL, qui commence avec la configuration compacte de type ELS à grande vitesse de quatre pieds.
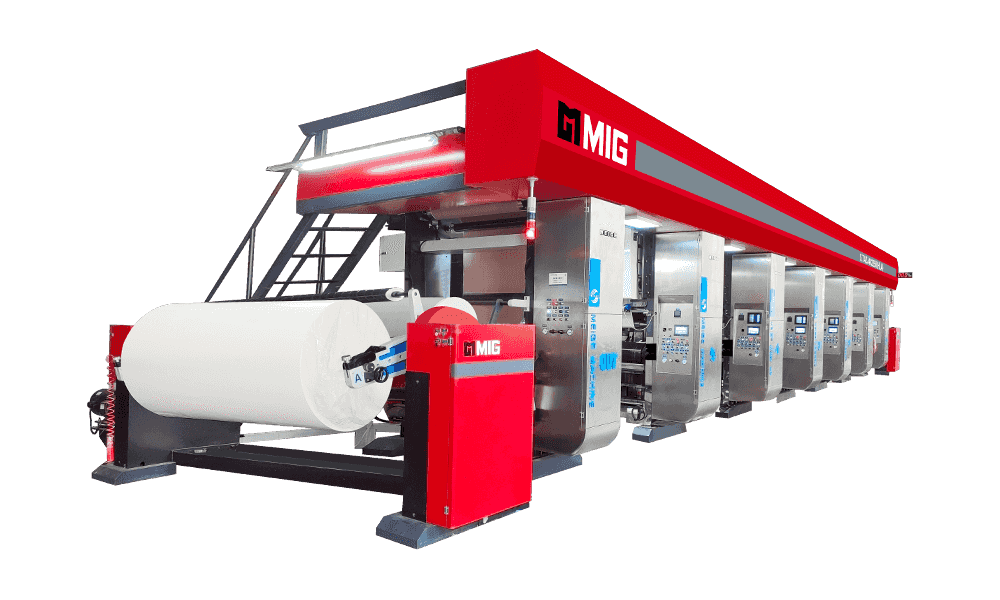
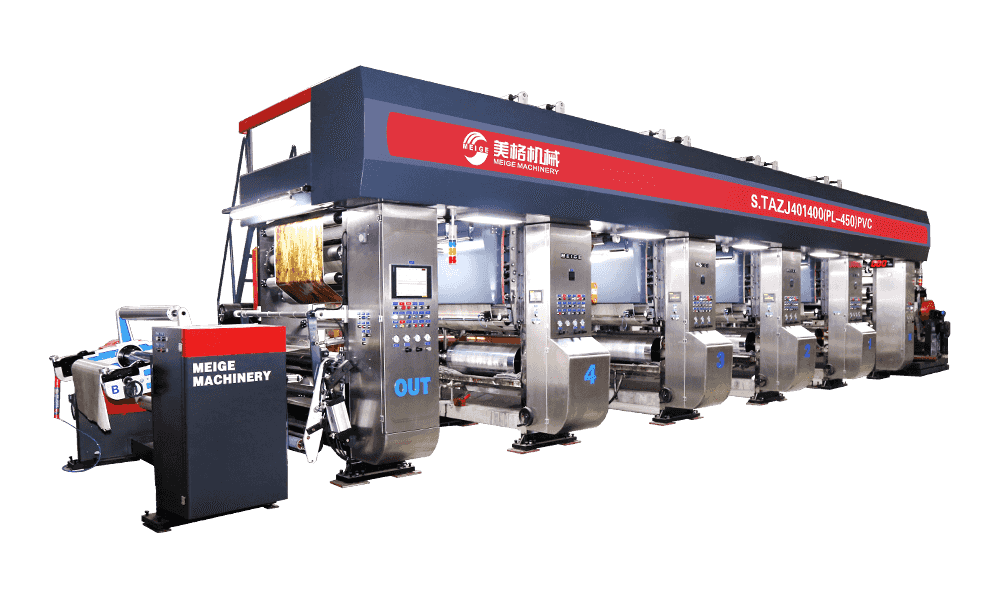 Machine d'impression par héliogravure en PVC à grande vitesse de quatre pieds PL450 Presse hélio PVC compacte de quatre pieds de type ELS pour papier décoratif en bois d'ingénierie et film PVC, adaptée comme première ligne de film. Voir le produit →
Adaptation de la largeur, de la vitesse et du nombre de couleurs à votre carnet de commandes
L’erreur la plus coûteuse que nous constatons n’est pas une machine mal construite, c’est une machine bien construite achetée dans la mauvaise taille. Si la majeure partie de votre travail se situe entre 1 200 mm et 1 400 mm, une presse étroite avec un contrôle strict de la tension produira plus qu'une presse large fonctionnant à mi-charge. Si vos commandes s'orientent vers des films plus larges pour les applications de meubles et de panneaux, acheter d'abord étroit signifie acheter deux fois.
Il est utile de noter trois chiffres avant de parler à un fournisseur : le film le plus large que vous envisagez de manière réaliste de diffuser d'ici trois ans, la durée moyenne de répétition de vos créations principales et le nombre de couleurs de votre œuvre d'art la plus complexe. Ces trois chiffres réduisent le champ plus rapidement que n'importe quelle brochure. Le nôtre Machine d'impression de film décoratif en PVC La gamme a été construite exactement autour de cette logique, c'est pourquoi la même série couvre plusieurs largeurs de travail plutôt que d'imposer une empreinte standard dans chaque atelier.
Là où des films plus larges et des rendements plus élevés sont déjà sur la feuille de route, le cadre plus grand de la même famille conserve la même architecture de lecteur tout en vous offrant une plus grande largeur de bande utilisable.
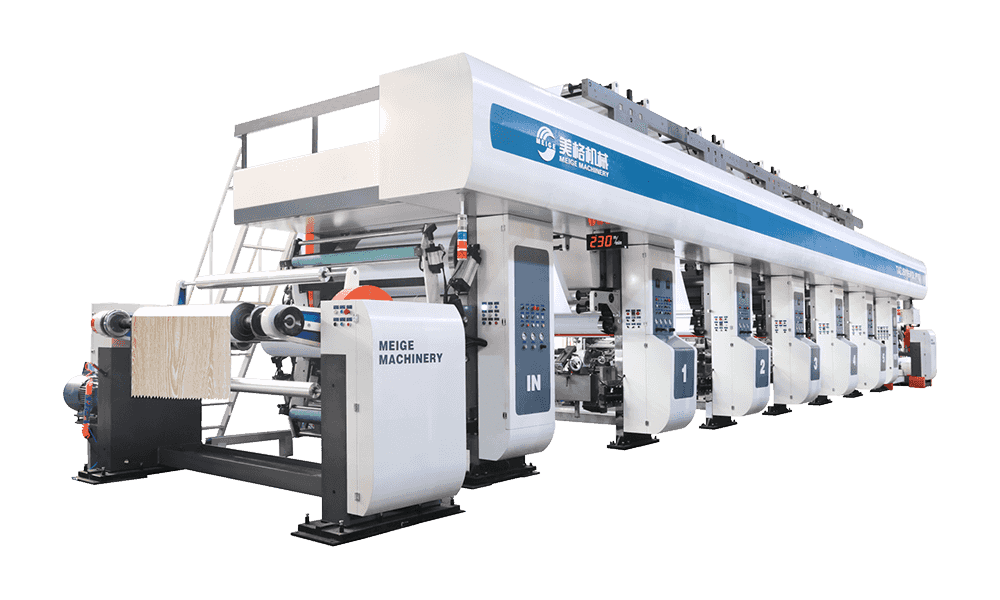 Machine d'impression hélio PVC de grand diamètre PL800 pour film plus large Presse hélio PVC de type ELS à châssis plus grand, dotée de rouleaux de 280 à 800 mm, prenant en charge des largeurs de 4 et 5 pieds pour une production de films plus larges. Voir le produit →
Contrôle de l'encre, du séchage et du repérage sur film
La sélection de l’encre et le séchage sont indissociables sur film. Un système de solvant qui sèche rapidement peut être idéal pour le rendement mais plus difficile à gérer pour la qualité de la surface ; un système plus lent peut imprimer magnifiquement mais limiter la vitesse de votre ligne. La réponse pratique consiste généralement à spécifier la capacité de séchage avec une certaine marge, de sorte que vous réduisez le réglage plutôt que de pousser l'équipement au plafond à chaque tâche.
À base de solvant, à base d'eau et tout le reste
Les encres à base de solvant restent la bête de somme pour la décoration de films car elles mouillent et se détachent de manière prévisible. Les systèmes à base d'eau sont de plus en plus demandés là où les émissions des usines et l'exposition des opérateurs sont des priorités, et ils nécessitent des sections de séchage conçues pour le travail plutôt que adaptées à partir d'une plate-forme de solvant. Quelle que soit la direction que vous prenez, demandez des données de séchage à la vitesse de ligne prévue, et non à une vitesse de laboratoire.
Efficace séchage à grande vitesse pour les encres décoratives est moins une question de température brute que de volume d'air, de conception de buses et même d'extraction sur la bande. Un séchage mal équilibré se manifeste par une impression différente d’un côté du rouleau par rapport à l’autre.
Le contrôle des registres mérite la même attention. Sur un film, les marques que vous lisez peuvent légèrement se déplacer à mesure que la bande se détend, le système de contrôle a donc besoin d'une correction rapide et d'un moyen fiable pour distinguer la véritable dérive du bruit de mesure. C’est l’argument le plus fort en faveur de l’entraînement électronique de l’arbre sur n’importe quelle presse à film.
Après impression : composite, gaufrage et manipulation des rouleaux
L’impression ne représente généralement qu’une partie de ce dont le produit fini a besoin. Le film décoratif en PVC est souvent laminé en structures à deux ou trois couches, gaufré pour la texture de la surface et protégé par une couche supérieure. Si ces étapes sont traitées sur des machines distinctes avec transfert manuel entre elles, vous introduisez des dommages de manutention et une tension incohérente à chaque transfert.
Les équipements de composites multicouches et de gaufrage sans colle répondent à ce problème en combinant les étapes, ce qui réduit à la fois la manipulation et les coûts liés à l'adhésif. Une configuration à trois couches avec une capacité de couche protectrice couvre la structure dont la plupart des producteurs de films décoratifs ont besoin.
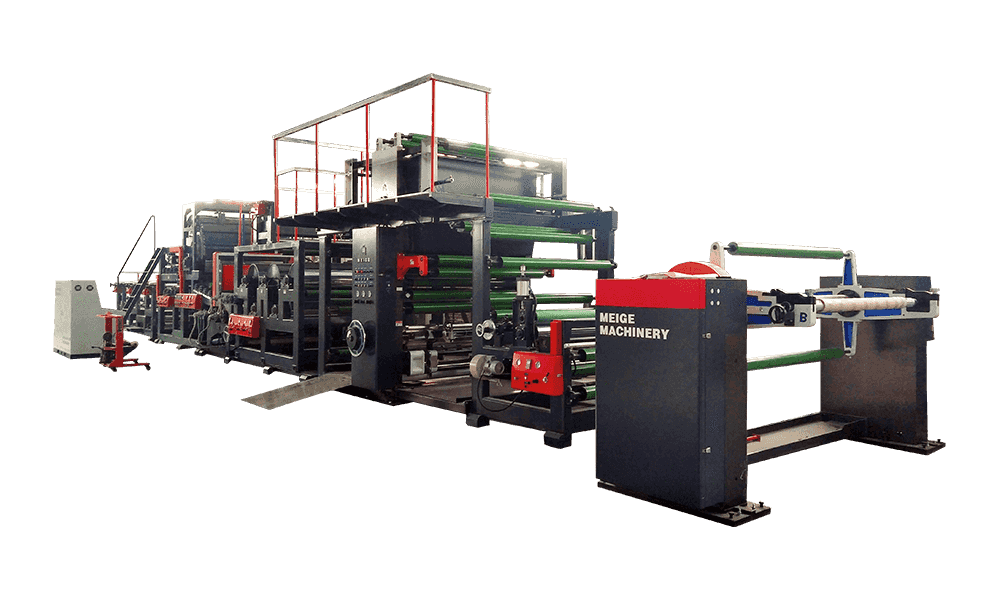 Machine de revêtement de gaufrage composite sans colle multicouche MGFH-1650D-3 Machine de gaufrage et de revêtement composite à trois couches sans adhésif qui combine des étapes, réduisant ainsi les coûts de manipulation et liés à l'adhésif pour la production de films décoratifs. Voir le produit →
Il convient également de penser à la fin peu glamour de la ligne. Les équipements d'inspection et de rembobinage détectent les défauts avant qu'ils n'atteignent le client, le lavage automatique des plaques maintient l'état des cylindres constant d'une tâche à l'autre et le stockage intelligent des plaques réduit le risque d'endommager les rouleaux gravés coûteux lors des changements de version. Ces éléments apparaissent rarement sur une liste de souhaits, mais ils décident discrètement du degré de prévisibilité de votre production mois après mois.
Une liste de contrôle pratique avant de passer une commande
Si vous ne retenez rien d’autre de cet article, posez ces six questions lors de votre prochaine conversation avec le fournisseur.
- Quelle est la véritable fenêtre de tension de cette machine sur film 0,08mm à vitesse maximale ?
- Comment le système de registre corrige-t-il la dérive, et à quelle vitesse ?
- Quelle capacité de séchage est disponible à la vitesse que vous m'avez indiquée ?
- Quelles encres ont été testées sur cette configuration, et avec quels résultats ?
- Qu'arrive-t-il au chemin Web lorsque j'exécute avec une largeur minimale au lieu d'une largeur maximale ?
- Quelle assistance est disponible pour l’installation, la mise en service et la formation des opérateurs ?
Acheter une presse, c'est vraiment acheter de la prévisibilité
Personne n’achète une machine d’impression hélio sur film PVC parce qu’il aime comparer les spécifications. Vous l'achetez parce que vous avez besoin que le dixième rouleau de l'équipe ressemble au premier et que le millième rouleau de l'année ressemble au dixième. Cette cohérence vient du contrôle de la tension, de l'équilibre du séchage, d'une correction honnête du registre et d'une machine dimensionnée pour le travail que vous effectuez réellement plutôt que pour le travail que vous imaginez.
Si vous en êtes au stade des options de pesée, nous serons heureux de discuter des largeurs de vos films, des répétitions et du nombre de couleurs sans en faire un argumentaire de vente. La plupart des conversations utiles commencent par votre carnet de commandes, pas par notre catalogue.
catégories de produits
Actualités recommandées

2026-10-13Machine d'impression hélio sur film PVC : configuration d'une ligne pour une sortie stable
2026-10-09Machine d'impression sur papier PU : impression par héliogravure et revêtement PU dans une seule ligne de production
2026-09-30Imprimante de film PP haute vitesse : guide de configuration, de vitesse et de planification de ligne
produits recommandés
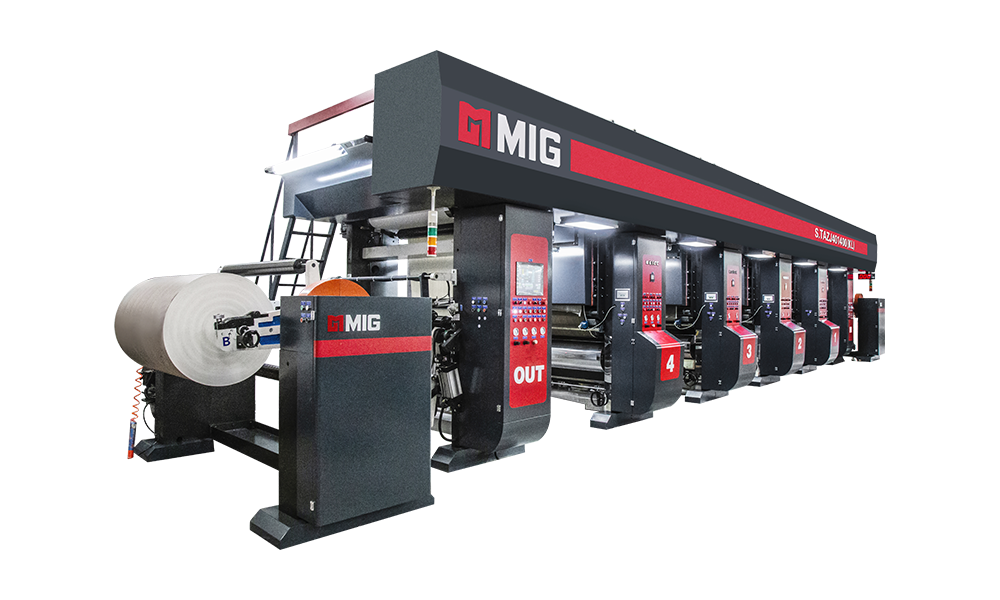
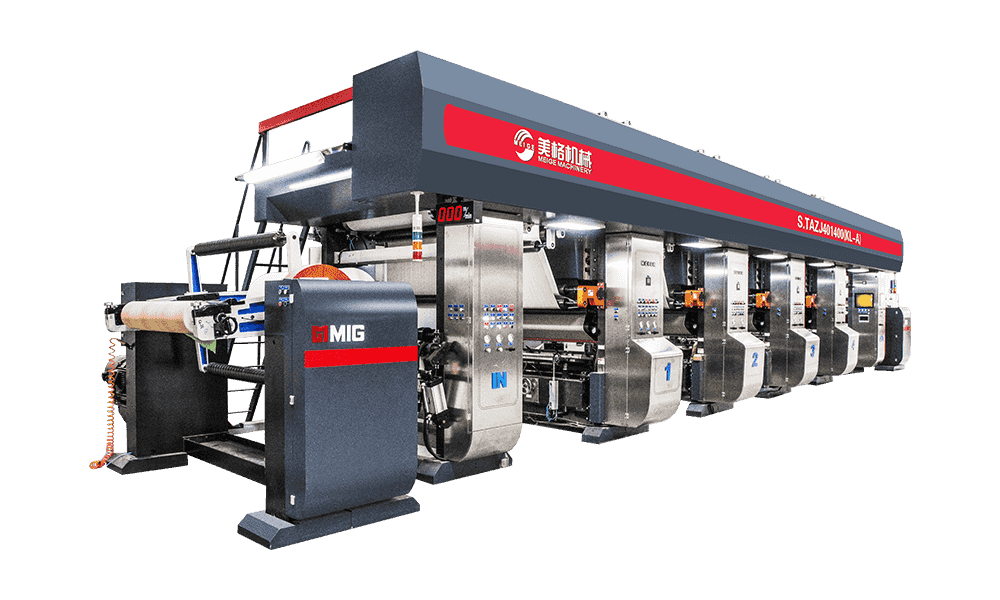
La variété des modèles, pour répondre aux besoins de développement des différentes régions du monde.
Envoyez-nous un message dès maintenant !
Liens rapides
Des produits
- Imprimante hélio sur papier décoratif série KL
- Imprimante hélio sur papier décoratif série DL
- Imprimante hélio sur papier décoratif série HL
- Imprimante hélio sur papier décoratif série MG
- Machine de revêtement par gravure de papier décoratif série LLW
- Imprimante hélio sur papier décoratif série BL, CS, JS, CL, JL, EL
- ......
Contactez-nous
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail:[email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Machines Cie., Ltd de Zhejiang Meige. All rights reserved.
 Confidentialité